


自動車業界を匠の技で支える「職人」特集。第24回は、鋳造部品のもととなる木型の技能を磨き、豊田佐吉翁が発明した木製人力織機の復元も手がけた「木型の匠」に話を聞く
3DプリンターやAIをはじめとするテクノロジーの進化に注目が集まる現代。だが、クルマづくりの現場では今もなお多数の「手仕事」が生かされている。
トヨタイムズでは、自動車業界を匠の技能で支える「職人」にスポットライトを当て、日本の「モノづくり」の真髄に迫る「日本のクルマづくりを支える職人たち」を特集する。
今回は、エンジン部品などの鋳物をつくる木型の技能を生かして豊田式木製人力織機を復元し、現在はその保守を担う「木型の匠」 畔柳昌孝の後編をお届けする。
第24回 150以上の部品を削り出し、精緻に組み上げる「木型の匠」畔柳昌孝
トヨタ自動車 明知工場 パワートレーン統括部 源流講座講師 CX(チーフエキスパート)
880本の経糸を結び継ぐ
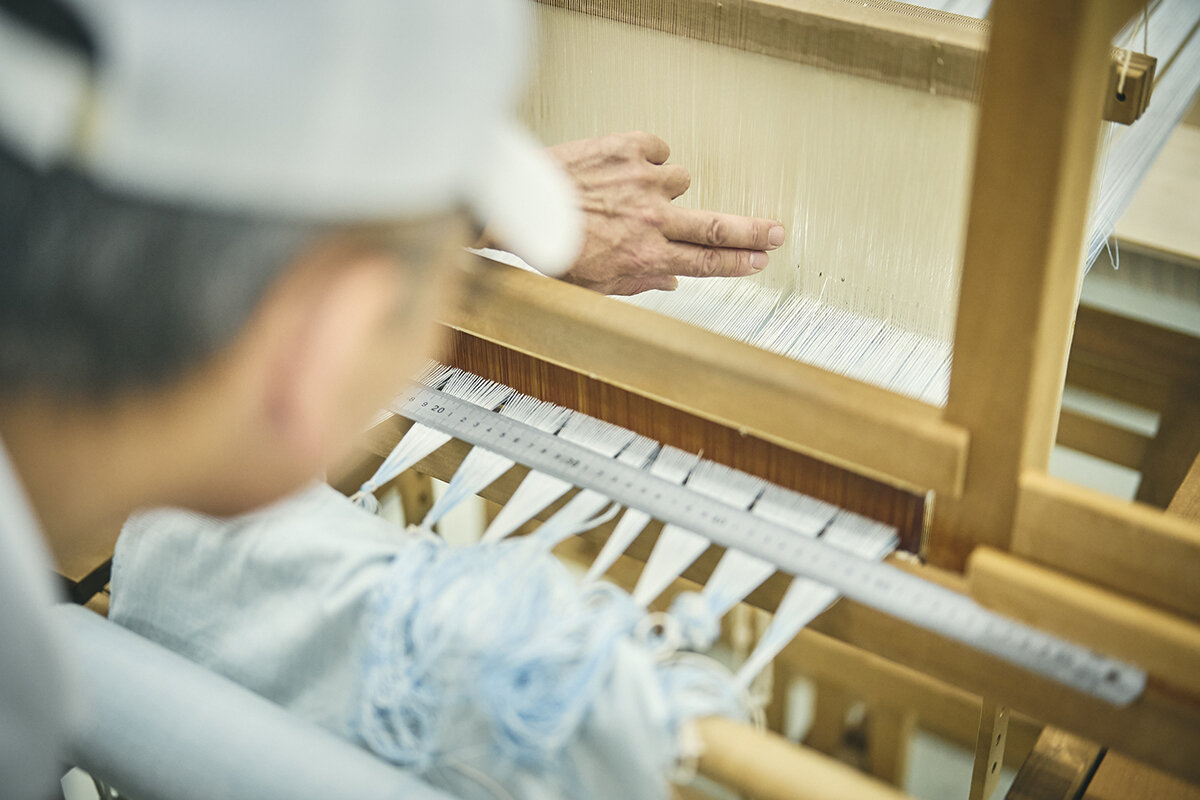
木製織機の前で、畔柳たちが経糸(たていと)を1本ずつ結んでいる。この織機は、トヨタグループの研修施設「KIZUNA」(愛知県蒲郡市)に納められた1台で、織り進めるうちに残り少なくなった経糸を、新しい糸に掛け替えているところだ。
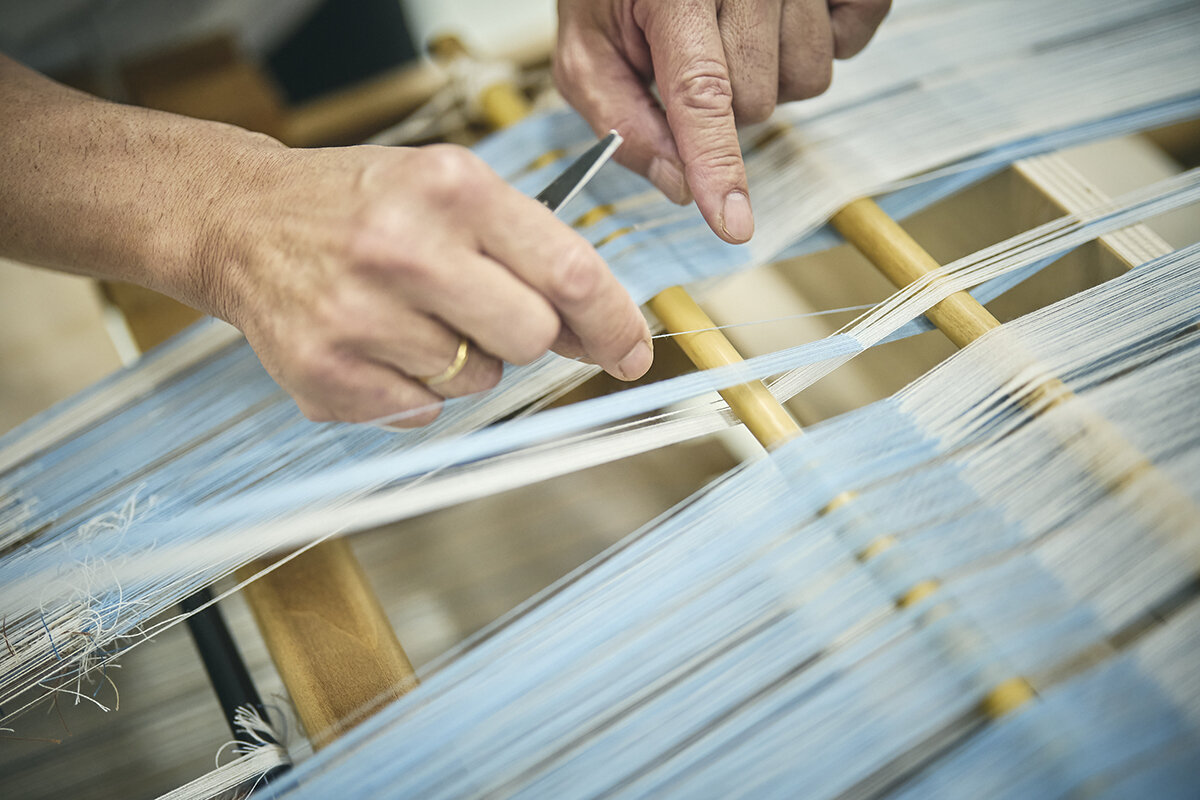
木製織機の経糸は竹筬(たけおさ)の一つの隙間に2本ずつ通る、1台で880本になる。掛け替えでは、織機に残った古い糸の端と新しい糸の先を、両側から本数を確認し合いながら1本ずつ結んでいく。結び方は機結び(はたむすび)と呼ばれ、ほどけにくく、結び目が布に影響しないほど小さく収まる。
慣れた人なら1分間に4〜5本を結ぶが、首や肩が凝るなど負担が大きく、1週間ほどかけて880本を結び終える。今回の掛け替えでは、源流講座で講師を務める本社・三好・貞宝工場のメンバーにも、練習を兼ねて数十本ずつ結んでもらった。
畔柳
講師の方々に体験していただくと、当時、機織りに関わる人の苦労や大変さが分かります。源流講座の受講者からはさまざまな質問が寄せられますが、自ら体験しておけば、それに答える自信も深まっていくと考えています。
最後はモノづくりをしたい
技能五輪の後、木型を離れて多くの職場を経験した畔柳は、工長としてダイキャストの生産準備を受け持っていた頃をこう振り返る。
畔柳
生産準備の工長は特に大変でした。そもそも木型の出身でダイキャストの知識がありませんから、管理者としての振る舞いはできても、なかなかよいものができないときに助言ができません。それは、もどかしいものでした。このままなら、60歳で会社を辞めることも選択肢として考えていました。
2020年3月で55歳に成り、畔柳は上司から、60歳以降の働き方も含め何をしたいか今後の希望や意向を聞かれた。「できればもう一度、木型でモノづくりをしたい」と、心の内を明かしたところ、持ちかけられたのが、KIZUNAの役員研修で講師を務める話だった。
木型職人である剣持は、自分たちの技能で何か会社に貢献できないかと、豊田式木製人力織機を自らの手で復元していた。それがある役員の目に留まり、復元した織機を用いた役員研修がKIZUNAで始まった。社員を対象とした源流講座は、この役員研修をもとに後から始まったものだ。
役員研修の講師は剣持が務めていた。その後任探しは数年前から続いており、畔柳も話は耳にしていたが、自分に声がかかるとは思っていなかったという。
畔柳は二つ返事で引き受けた。職場で顔を合わせた剣持から「決まったらしいね」と声をかけられ、続けて「いつから作りに来る?」と問われる。「上司からは研修が始まる少し前と聞いています」と答えた畔柳に、剣持はその前に織機を1台つくってもらうと告げた。自分でつくらなければ、自身の言葉で思いを役員の方に伝えることができないというのが剣持の考えだった。
畔柳
何度も頭の中で考えた。材料の切り出し、反り抜き、加工、組付け前後の精度確認、調整方法、組付け順など、1週間ほど続けるうちにおおむね完成までのイメージができた。後はつくりながら考えるしかないと覚悟が固まりました。
ただ、工長は部下を持って職場を管理する立場で、仕事を抱えたままでは製作に専念できない。見かねた剣持が働きかけ、畔柳は新たな職場に籍を置き同じ等級のまま部下を持たない専門職であるCXとなって、2020年9月、木型の職場に通い詰めて製作を始めた。
一度身につけた技能は決して失われることはない
製作を始めたとき、剣持からは「焦ることはない。きっと体が覚えている。一度身につけた技能は、そう簡単に失われるものではない」と声をかけられた。
久しぶりにカンナの刃を研ぐと、相当な力で押さえなければならず、手が硬直した。カンナで木を削るにも、手や腕の力だけでなく腹筋の力が要る。少しずつ体を慣らしながら作業を続けるうちに筋力が戻り、体重は3キロ減っていた。
畔柳
作り始める前は、加工する技能が残っているかどうかが、とても心配でした。実際にやってみると、初めに痛感したのはケガキ線にピントが合わないことでした。当たり前の話ですが、体力も技能五輪の頃とは比べものにならないほど衰えていました。それでも、加工する技能そのものは失われていなかったのです。
図面通りにつくっても組み付かない
製作はまず、豊田佐吉記念館に展示されている織機の採寸から始まった。限られた時間の中で全体を測り、どうしても測り切れなかった箇所は剣持が製作した織機で確認した。
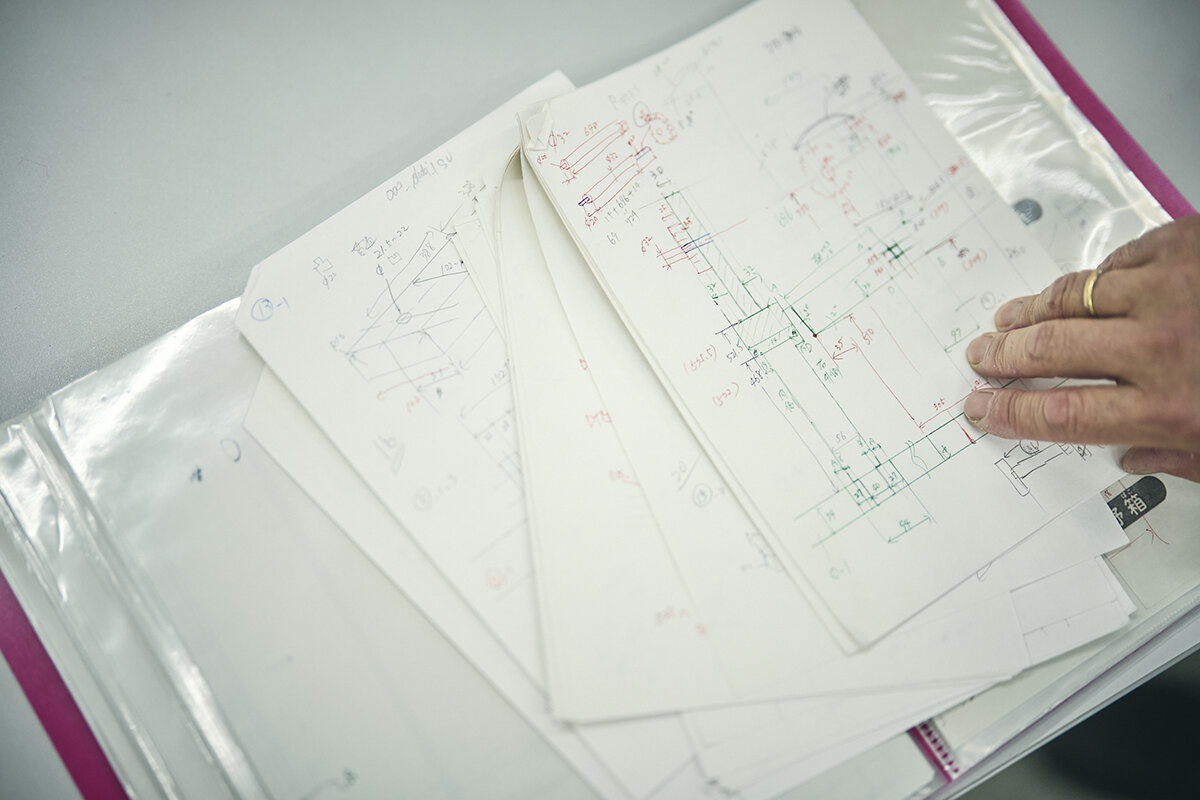
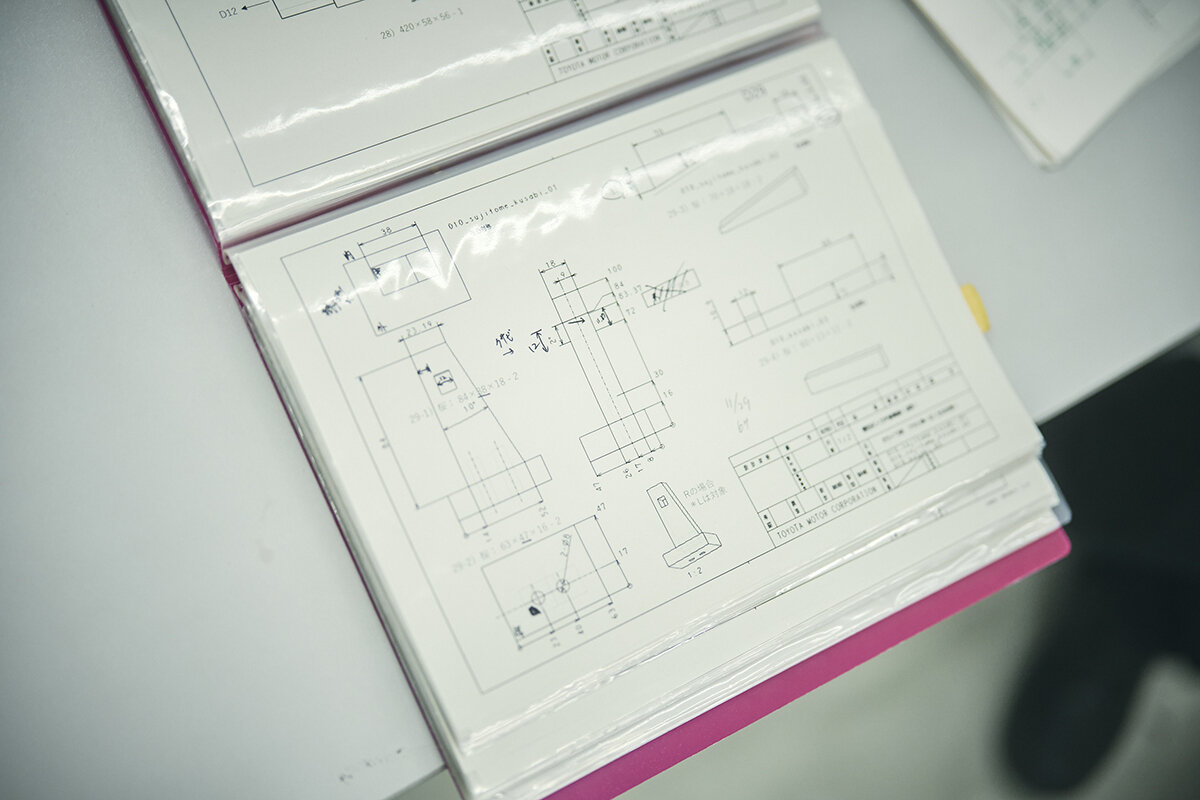
それを手描きの略図(ポンチ絵)にまとめ、1枚ずつCADで図面を起こしていく。部品点数は、竹筬の筬羽を除いても200点に及ぶ。
畔柳は部品ごとに番号を振り、左右対称の部品は取り違えを防ぐため、角度を変えた立体図で示した。すべての部品に番号をふりリストにまとめ、製作の進み具合が把握できる進捗表をつくり、後に続く者が製作するときの目安にもなるようにした。
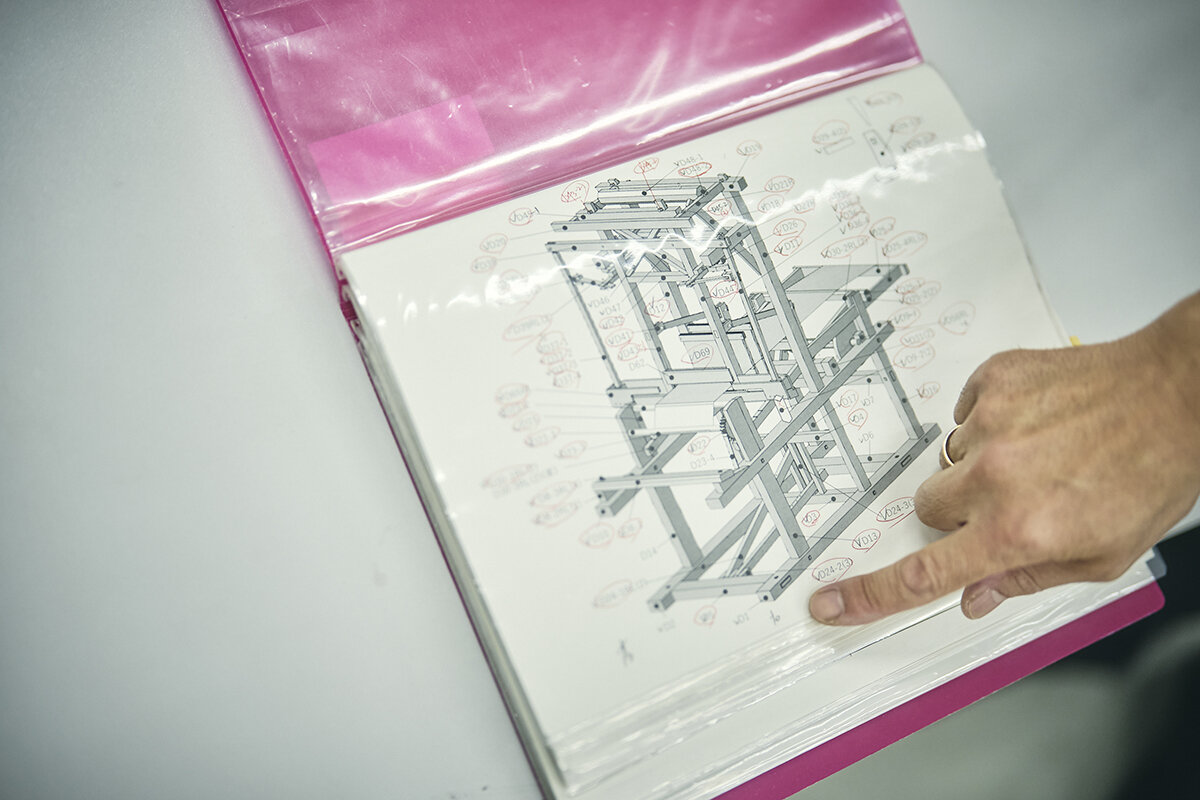
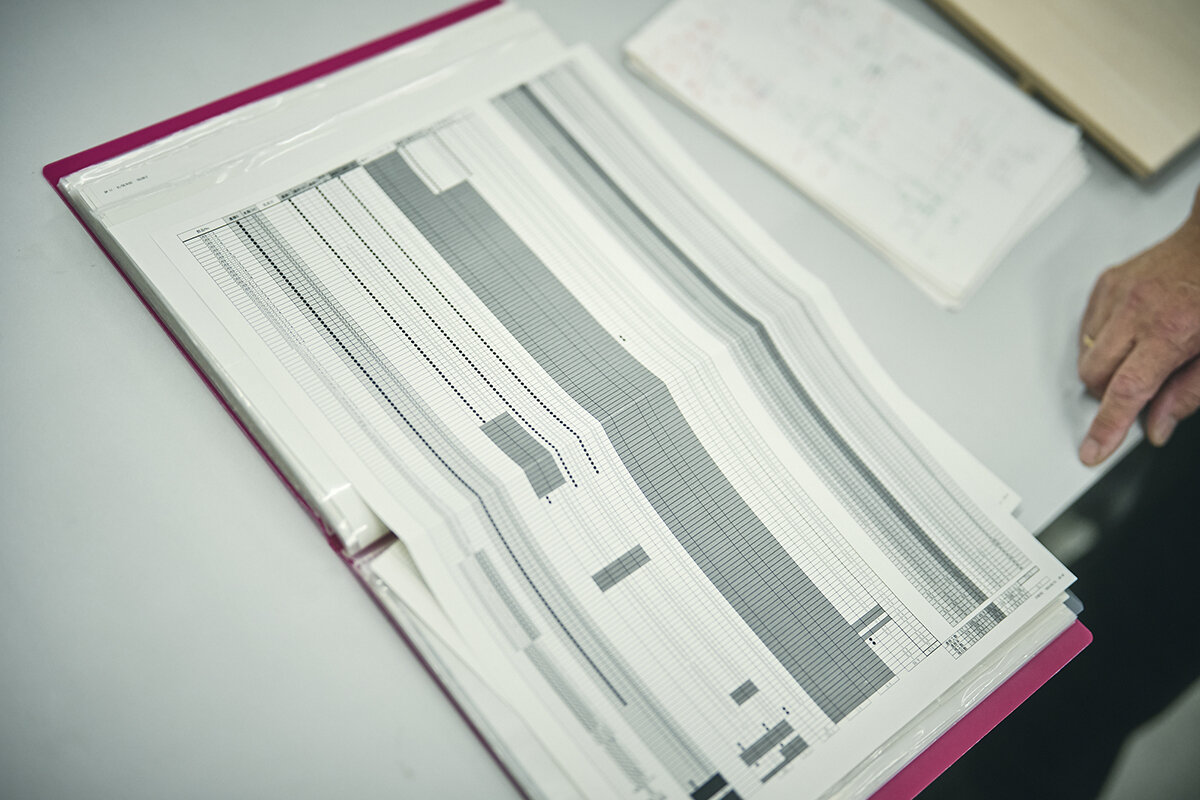
材料は主に朴の木で、自然乾燥させた樹皮付きのまま仕入れる。乾燥の仕方や置き方に影響を受けやすく、急激な乾燥や吸湿を防ぐために時間を掛けてゆっくり乾燥させてから加工すると狂いが最小限に抑えられ、基準となる全ての面の加工時間や、組付ける際の調整作業がはかどるからだ。すべての材料がそろうまでには2カ月ほどかかった。
木は切り出したとたんに反り始める。そのため、まず仕上がり寸法より10ミリ大きく切り出し、大きな部品はさらに5ミリまで削っておく。特に長物は立てた状態で自然乾燥させる。
そのうえで部品ごとに反りの出方を見ながら、製作の直前に2ミリ手前まで寸法をせめてから基準面を決め、0.1~0.2ミリ調整代を残して製材する。続いてケガキを行って加工し、その際に出てきた反りやわずかなうねりをカンナで取りながら仕上げる。
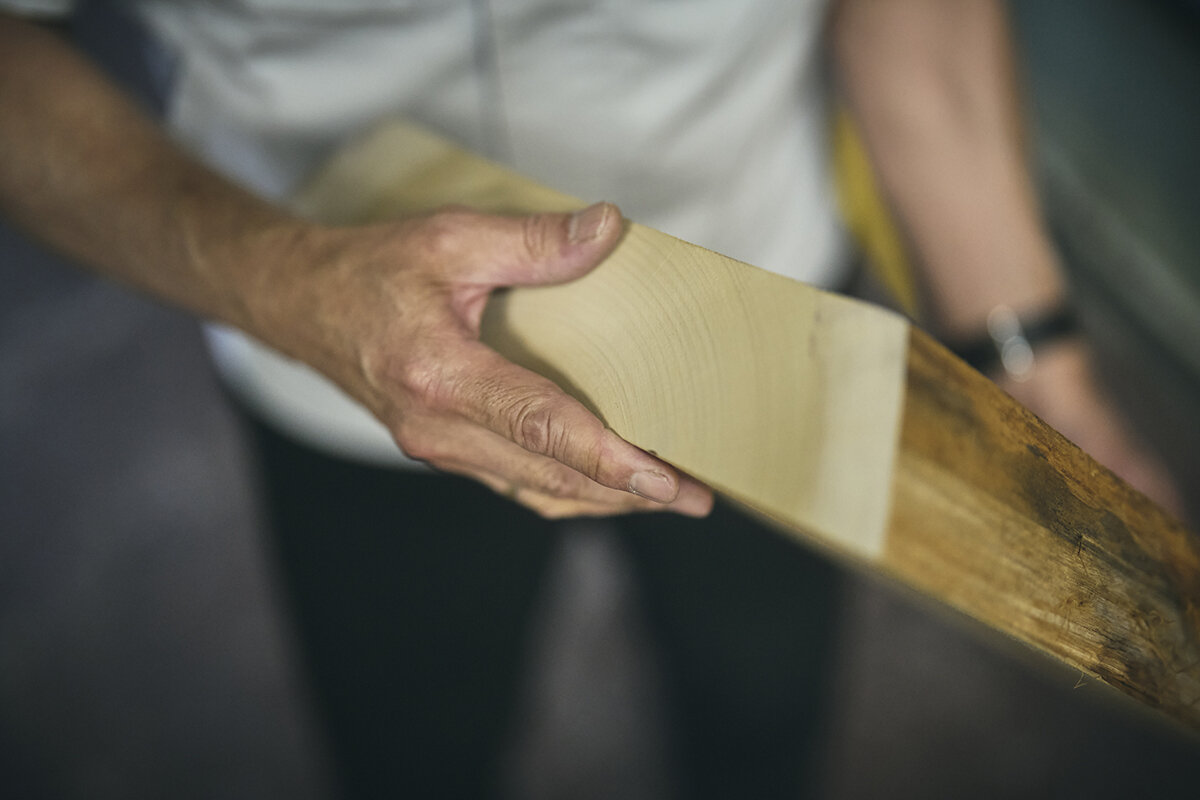
寝かせる期間は数カ月にも及び、夏と冬を越すと縮みやねじれも出る。そこで畔柳は、大きなものから加工し組み上げる通常の手順ではなく、硬く小さい部品や、多少の変形が生じても、大きな影響を及ぼさないものからつくり始めた。
たとえ機械で加工したとしても、木である以上、必ず調整が必要となる。一か所を調整すれば、その影響は芋づる式に別の部品に及ぶ。ある部品がわずかにマイナス気味に仕上がれば、他のどの部品で補うか、そうすることで次にどこに影響が出るのか、全体を見ながら決めていく。
畔柳
個々の加工は、木型の基本的な技能の組み合わせです。難しいのは、常に木材の変形を把握し最後まで調整し帳尻を合わせしながら完成させるかです。木は金属より収縮が大きいので、図面通りの狙いでつくりながらも、ここで攻め過ぎると組み合わせる側で寸法が偏ったときに調整しろがなくなる。だからここは0.2ミリ多めに残しておいて、最後に仕上げて入れよう。部品一つひとつについて、そういう戦略を立てながら加工していきます。
時には角度が付いた形状を加工するための固定治具、加工後にノギスやハイトゲージでは寸法確認が出来ない部位のための確認ゲージ、組付け精度を確保するための組付け治具などの製作も少なくはありません。
緩めに組むこともできるが、それでは完成したときにガタつきが出る。畔柳たちは、織機が長く役に立つように、しっかりと組み上げている。
実際に織機をつくってみて、畔柳は作り手として、佐吉翁の仕事の確かさを改めて実感したという。
畔柳
私たちは、ノギスやハイトゲージといった便利な測定具を用いて製作しましたが、それでも大変でした。竹尺しかなく、明かりも定盤もろくにない時代に、よくこれだけの精度のものをつくれたと、感銘を受けました。構造がシンプルで、今でも私たちが見ればすぐに直せますし、ずっと使い続けられます。後のことを考え尽くした設計だと感じました。
竹筬づくりの1カ月
製作で最も苦しかったのが、前編の冒頭で紹介した、竹筬に使う竹を削る作業、竹引きだった。竹筬には1台につき約450枚の筬羽(おさば)が必要で、1本の割竹(わりたけ)から取れるのは4〜5枚ほどだ。
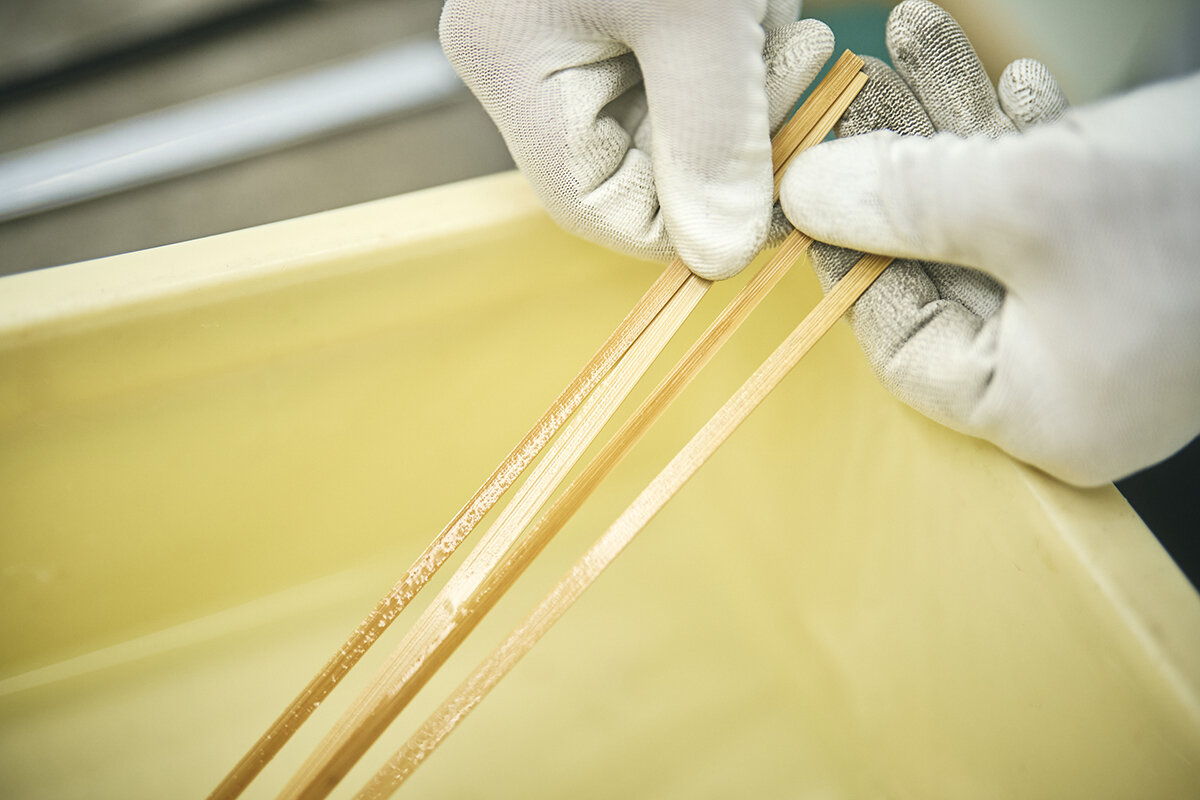
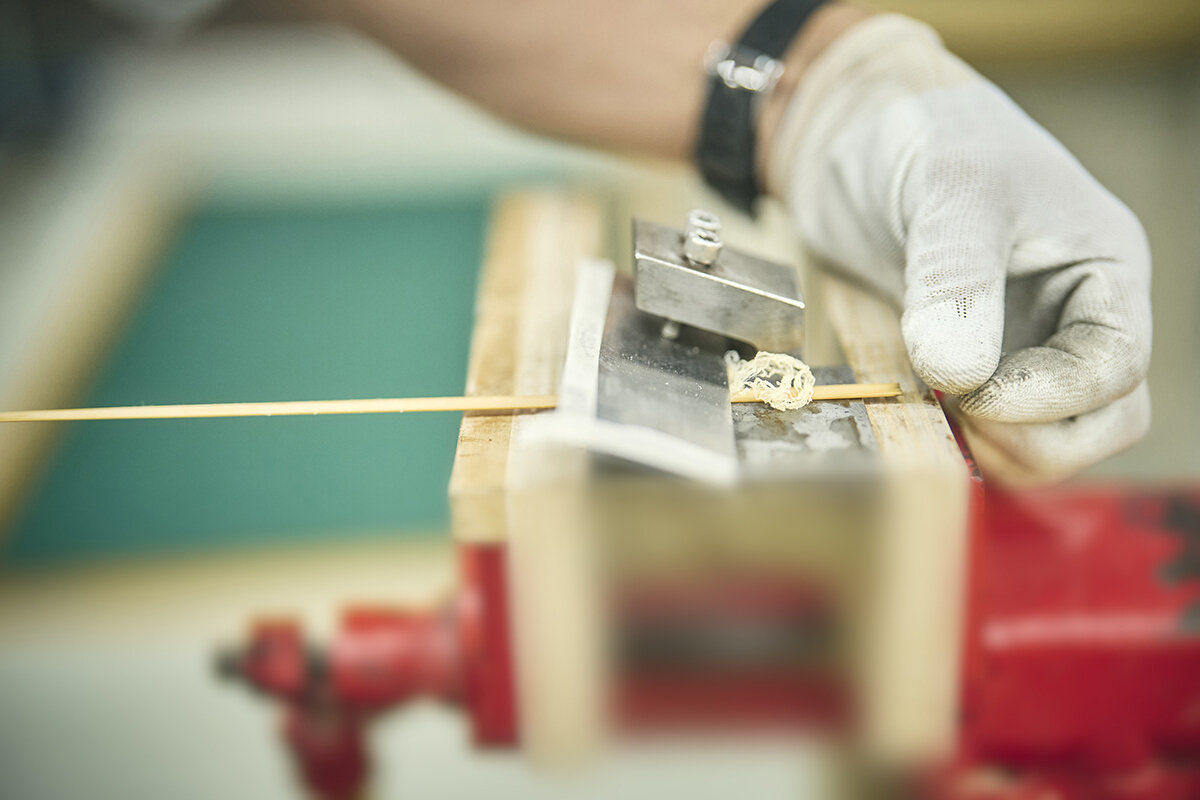
しかも竹筬は、1セットは織機に組み込み、もう1セットは経糸を仕立てる業者に本数合わせ用として預けるため、2セットつくる。竹引きは、1カ月ほど朝から夕方まで続いた。削り終えた筬羽は185度で3時間ほど熱処理を施して強度を高め、それから組付けに入る。
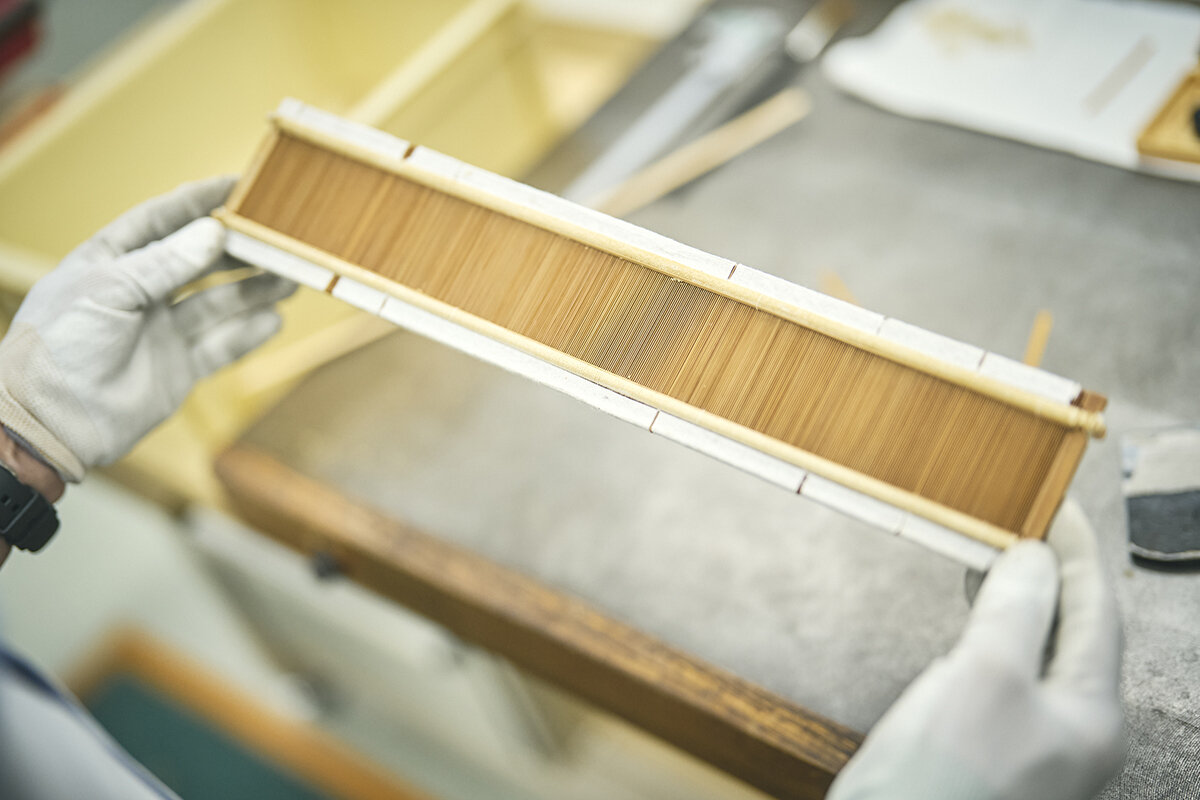
佐吉翁の時代には、竹筬は竹筬専門の職人がつくっていた。畔柳たちにとっても、竹引きは、木型と仕事の内容こそ異なりますが、強いて共通点を挙げるなら、素材の特性を見極め、長年の経験によって培われた指先の感覚で削るということ。あとはこの根気のいる作業を最後までやり遂げられるかどうかだという。
こうして仕上げた竹筬を組み込み、畔柳の織機は2021年10月に完成した。製作を始めてから、およそ1年半がたっていた。
樹脂とNCの時代にも残る手の技能
織機の部品はいずれも、畔柳たち木型職人が手で削って仕上げた。一方、クルマづくりの現場で木を削って型をつくる場面は少なくなった。木型組は今では12名ほどで、型の材料は2000年頃から狂いが少ない樹脂材がメインとなった。現在は数値制御(NC)の工作機械で削るのが主流だ。
それでも、手の技能が必要なくなったわけではないと、畔柳は語る。NC加工でも、手加工のように工具の選択や切削量、切削速度を誤れば刃具が折れてしまったり材料が欠損したりするため、加工方法を綿密に考える必要がある。刃具の先端は丸いため、角の部分は最後にノミを使って手で仕上げなければ形が合わない。
こうした技能は今も、出身職場である木型職場の高技能者たちによってトヨタのモータースポーツ活動を象徴する一台である「GR GT」のアルミ鋳造部品づくりに生かされている。
10台の織機を動かしつづけるために
豊田式木製人力織機は現在10台が復元された。今、現在も製作から保守・保全に携わっているのは木型出身の4人だ。
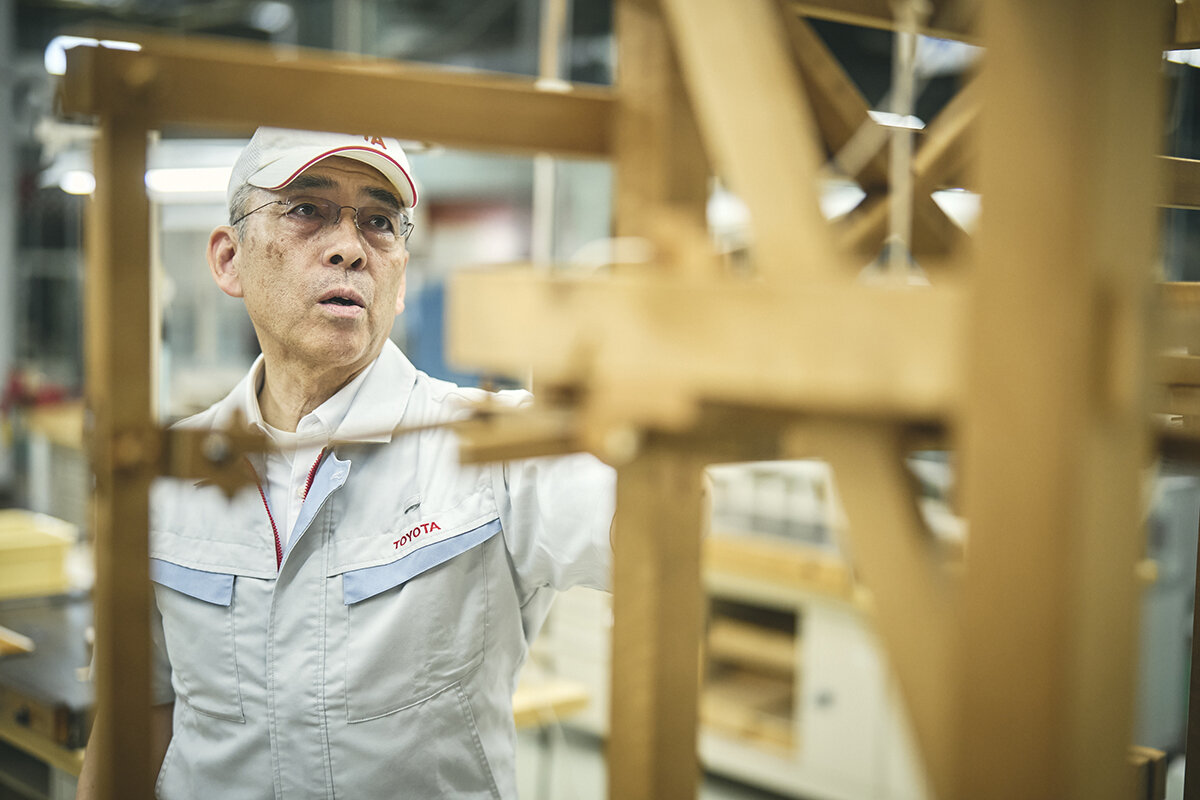
織機は各拠点で今も動いており、豊田工業大学では授業にも使われているという。保守の内容は、切れた糸の修復や経糸の交換。また、織機は釘や金具を使わず、木組みだけで組上げられており、季節によって木材が収縮・膨張し摺動部が固くなったり緩くなったりするため機織りがしやすい状態に調整したり、場合によっては部品をつくり直す。
畔柳
源流は語り継がれていくべきものです。後に続く人たちが織機を半永久的に使える状態で保てなければ、せっかく始まったストーリーが途絶えてしまいます。保守・保全を続けるには、一度は自分でつくってみる必要があります。つくって初めて、先人の苦労や知恵と工夫、ものづくりへの情熱を肌で感じる事ができるのです。
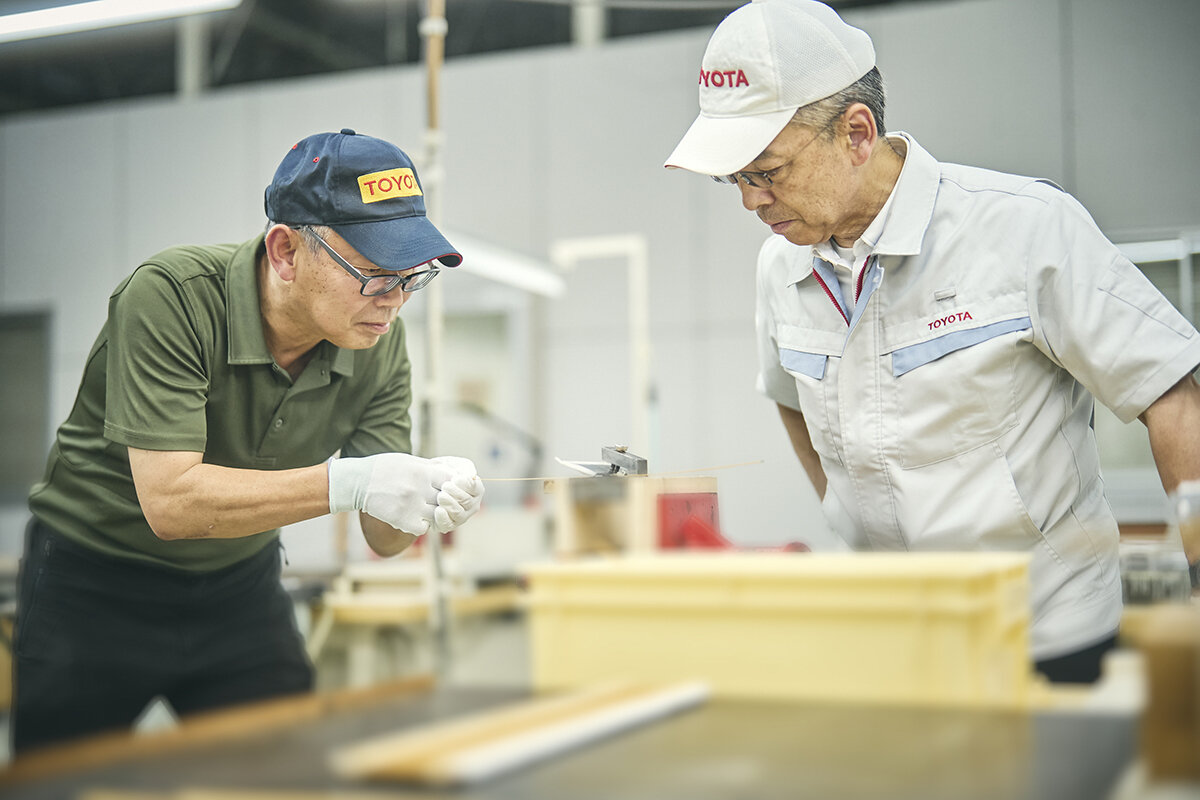
織機を守りつづけるには、次の世代(後進)が自ら1台をつくる必要がある。ただ、11台目を製作する予定は今のところない。つくり方を教えられる人は4人そろっているが、後進が腕を振るう機会はまだ訪れていない。畔柳が会社を離れるまで、残り3年半ほどだ。
畔柳
私がつくっても、私がいなくなれば終わりですから、次の世代(後進)がつくるべきなのです。もし新たな製作依頼があったとして、私たちがつくるのでは意味がありません。次の世代(後進)が製作し、すべてのことを把握し、自信を持って、そしてまた次の世代へとたすきがつなげられるようサポートしたいと考えています。
自動車会社なのに、木を削れる職場がある。その面白さに惹かれて木型の道に入った青年は、技能五輪で金メダルを手にし、鋳造をはじめさまざまな現場を渡り歩いた。
そして木型を離れ約28年を経て、再びカンナを研ぎ、佐吉翁の織機をつくり上げた。
木から樹脂へ、手加工からNCへ。型をつくる方法は変わっても、後工程まで見通して全体最適を考えるという木型技能の本質は変わらない。畔柳たちが守り継ぐ織機とともに、その技能もまた、次の作り手へと受け継がれていくことだろう。