


自動車業界を匠の技で支える「職人」特集。第24回は、鋳造部品のもととなる木型の技能を磨き、豊田佐吉翁が発明した木製人力織機の復元も手がけた「木型の匠」に話を聞く
3DプリンターやAIをはじめとするテクノロジーの進化に注目が集まる現代。だが、クルマづくりの現場では今もなお多数の「手仕事」が生かされている。
トヨタイムズでは、自動車業界を匠の技能で支える「職人」にスポットライトを当て、日本の「モノづくり」の真髄に迫る「日本のクルマづくりを支える職人たち」を特集する。
今回は、エンジン部品などの鋳物をつくる木型の技能を生かして豊田式木製人力織機を復元し、現在はその保守を担うパワートレーン統括部の畔柳昌孝の前編をお届けする。
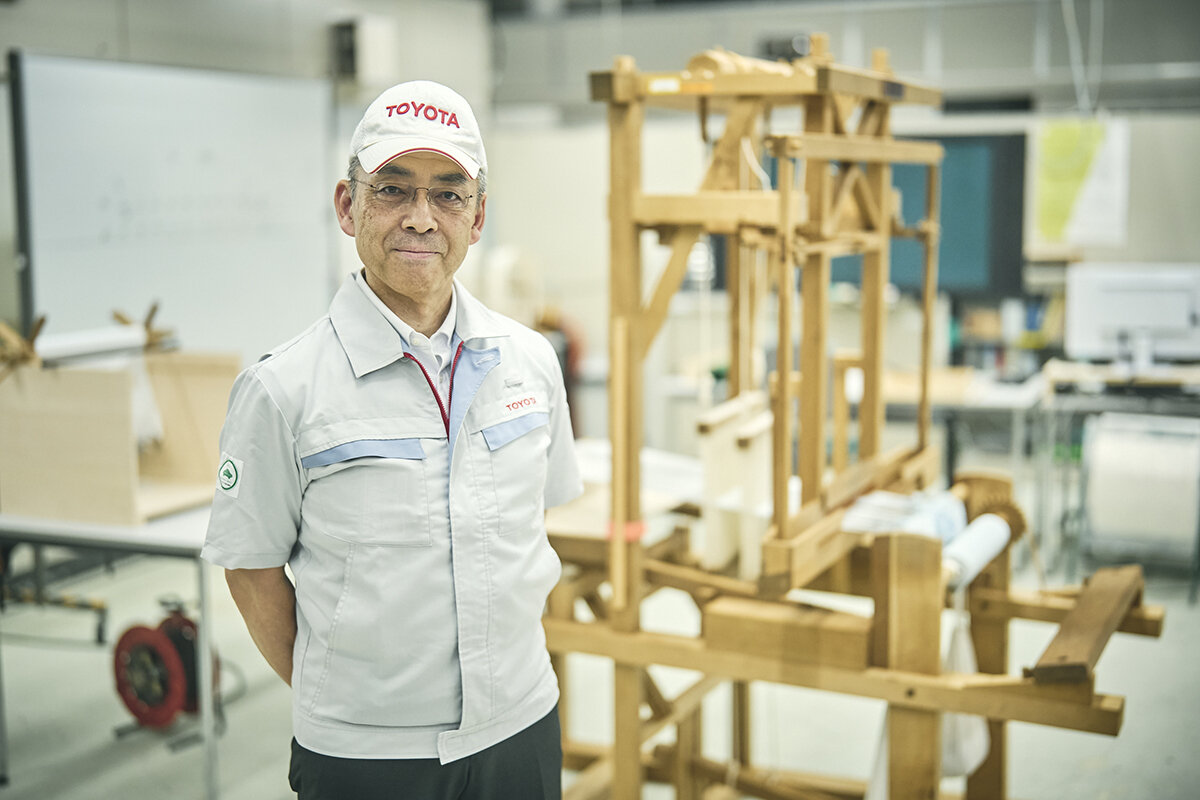
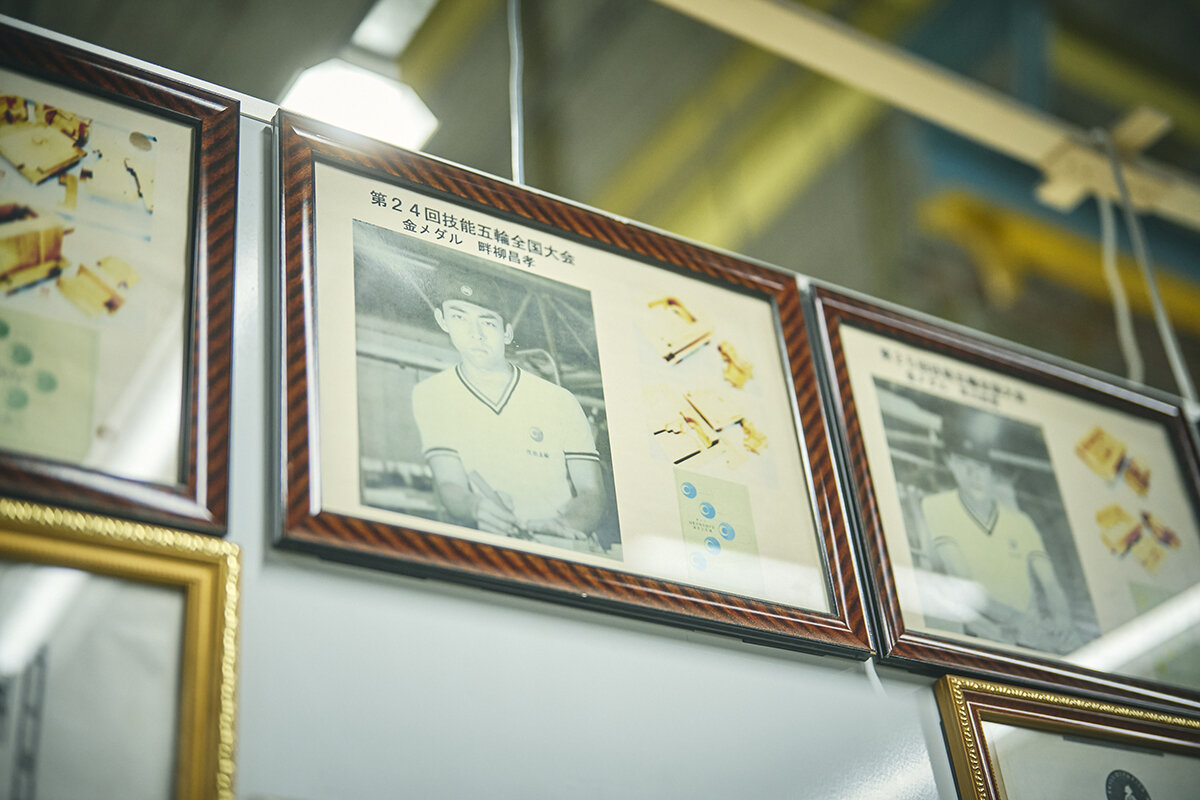
第24回 技能五輪全国大会で金メダルを獲得した「木型の匠」畔柳昌孝
トヨタ自動車 明知工場 パワートレーン統括部 源流講座講師 CX(チーフエキスパート)
100分の1ミリ単位で竹を削る
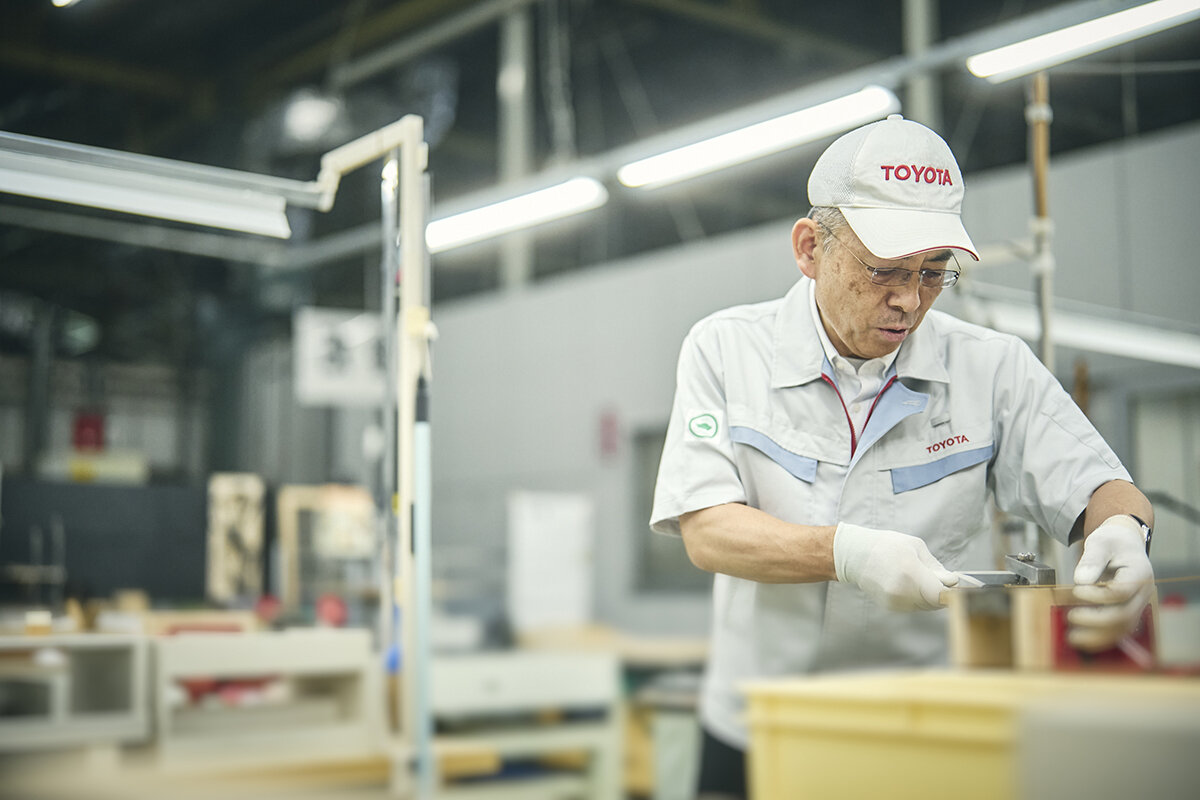
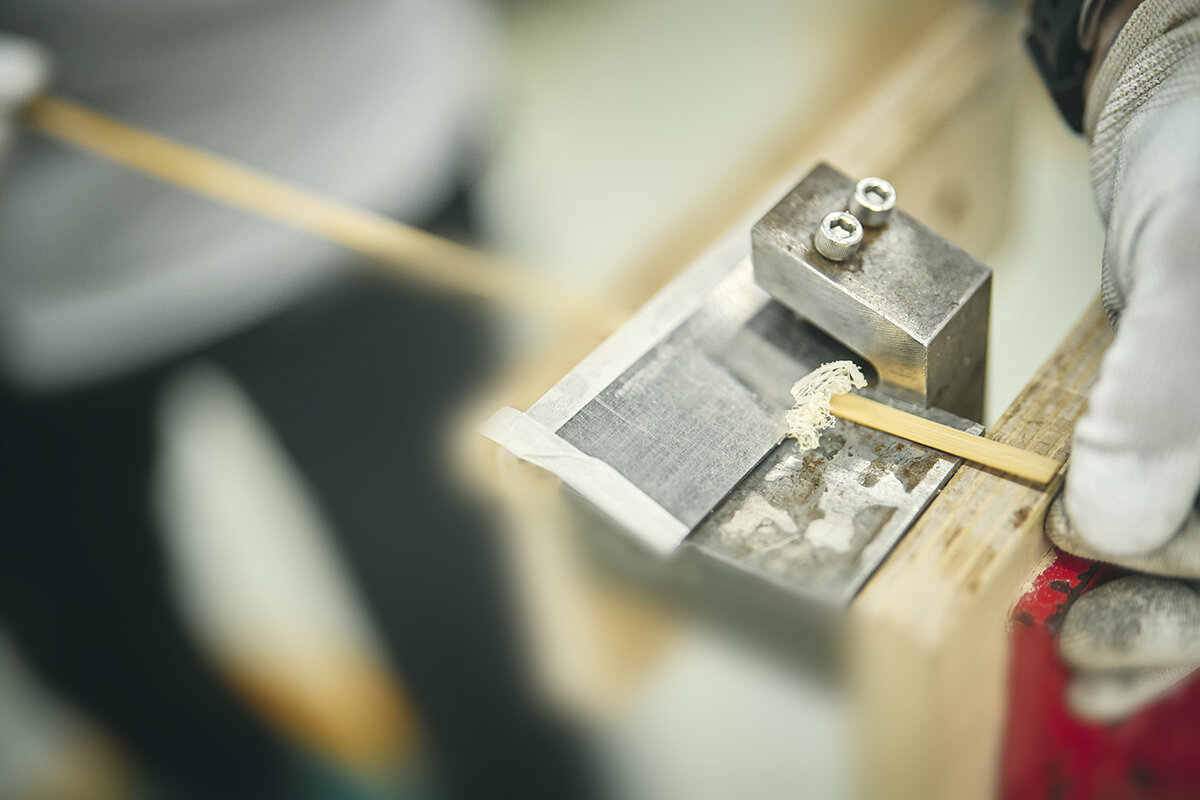
水に浸した細長い竹片を、金属製の治具に差し込み、手前へ引き抜く。刃に当たった面から、鰹節のような薄い削りくずがするりと出てきた。竹は水を含むと柔らかくなり、割れにくく、削りやすくなるのだという。
治具の刃は鈍角に立ててある。カンナのように鋭角だと竹の繊維に入り込み、繊維ごと剥がしてしまうからだ。一度に削れば竹は割れるため、厚さ1ミリほどの竹片を100分の数ミリずつ薄くしていき、最後はマイクロメーターで測りながら0.34ミリ、誤差プラスマイナス100分の1ミリ以内に仕上げる。
畔柳
コツも必要ですが、細く薄い竹を指先でつまんで引く時に抵抗が掛かります。これを朝から夕方まで約2週間、およそ1万回繰り返すうちに、指先に力が入らなくなり、肩や首が凝ってくる。とても地道で辛い作業なのです。
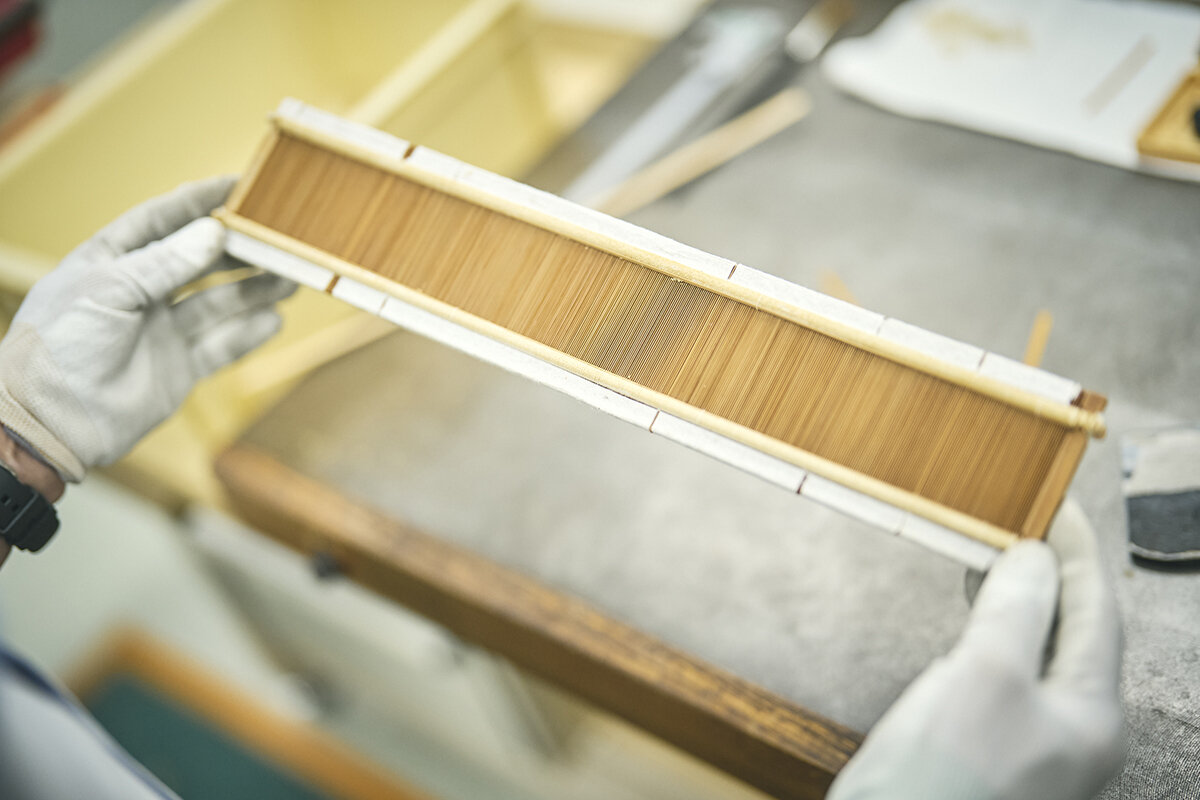
削り出した割竹(わりたけ)は、織機の竹筬(たけおさ)という部品になる。経糸(たていと)の間隔をそろえ、緯糸(よこいと)を打ち込むための櫛状の道具だ。
畔柳は現在、源流講座の講師を務めている。トヨタの社員を対象に、復元した豊田式木製人力織機を用い、豊田佐吉翁がどのような思いで、どのように織機を開発し、それが現在のトヨタのモノづくりにどう受け継がれているのかを説く講座だ。
畔柳はその織機の1台を自ら製作し、現在は保守・保全も担っている。木材から多数の部品を削り出し、高い精度で組み上げる。その技能のもとは、若い頃に磨いた木型づくりの技にある。
木を削るだけが木型職人の技能ではない
エンジンのシリンダーブロックやシリンダーヘッドなどは、溶かした金属を砂でつくった型(鋳型)に流し込んで固める鋳造でつくられる。開発中の試作の段階で、この鋳型をつくるもとになるのが木型だ。部品の形状をした木型を砂に埋めて押し固め、抜き取ると、その空洞が鋳型になる。
ただし、部品の形をそのまま木で再現すればいいわけではない。木型には、鋳物として成り立たせるために、図面に描かれていない形状を考えて加える必要がある。この鋳造のための型の設計を方案(ほうあん)という。
たとえば部品の内部に空洞をつくるには、中子(なかご)と呼ばれる砂の塊を鋳型の中に置く。中子を支えるため、木型には巾木(はばき)と呼ぶ出っ張りを設け、鋳型にできたそのくぼみに中子を収める。巾木は、部品そのものには存在しない形状だ。
また、金属は冷えて固まるときに縮むため、木型はアルミなら1000分の8~11、鋳鉄なら1000分の10の割合で大きくつくる(鋳造では伸び尺と言い、部品の大きさや形状によって使い分ける)。木型の精度は図面寸法に対し±0.1〜0.2ミリ以内に仕上げるが、鋳物の伸び縮みはそれ以上にばらつく。そこで同じロットの鋳物を複数測り、狙い通りにならなかった部位は木型を盛り削り、(伸び尺)補正などして修正していく。
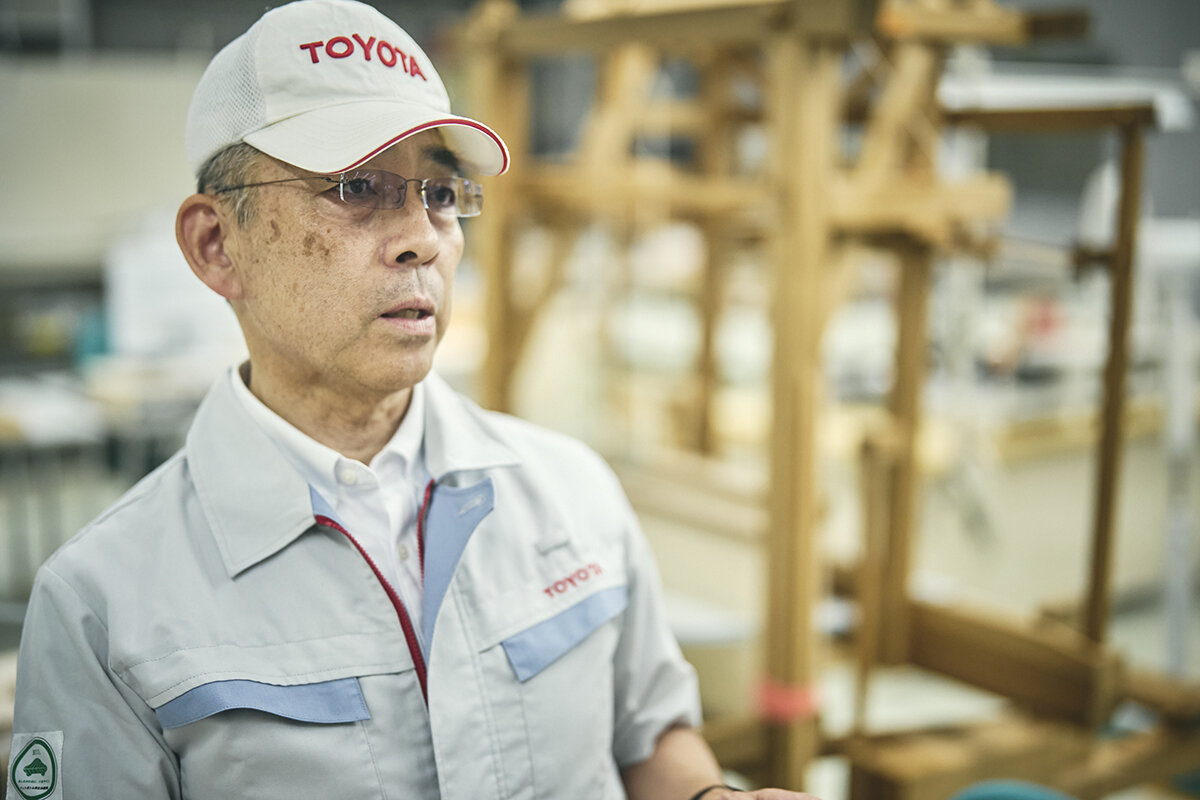
畔柳
木型職人というと、木を巧みに削る姿を思い浮かべるかもしれませんが、実は木を削ることだけが木型の技能ではありません。段取りから鋳物ができるまでの流れを組み立て、後工程の人がその木型を使って要求通りの鋳物をつくれるかどうかまで考えなければなりません。最初に、前後の工程をすべて含めた全体最適を考えるのです。
後工程の造型機にきちんと収まるか、収まっても隙間が大きすぎて固定できないことはないか、十分な強度や耐久性があるか。そこまで理解したうえでつくらなければ、すべてがやり直しになるという。
寮の机に置かれた課題
畔柳は愛知県豊田市の出身。祖父は元町工場で塗装工程を立ち上げる際、漆職人の腕を買われてトヨタに入社したと伝えられ、定年後は自宅の前で塗装業を営んでいた。
その仕事を間近に見ながら育ったが、塗装の素質は受け継がなかったと笑う。また、クルマ酔いが激しく、クルマへの関心はほとんどなかった。
トヨタを目指したのは、家から近いトヨタに勤めてほしいという親の期待があったからだ。中学2年生のとき、担任からトヨタ工業学園の存在を聞き、トヨタへの近道だと知って受験を決めた。
学園の1年生の終わりには、2年生から配属される職場の希望を出す。進みたい先が思い浮かばずにいたとき、寮の同じ部屋の先輩が、机の上に一つの課題作品を置いていた。鋳物をモチーフにした練習課題で、見切りと呼ばれる分割面から割れ、鋳型から木型が取り出せる割型で作られていた。後に、それが技能五輪全国大会の木型職種の基礎を学ぶための課題だったと知る。
畔柳
寮で身近にいた先輩は木型の人が多く、その人柄に惹かれ、この人たちと同じ職場で働きたいと思っていました。そこで課題を見て、自動車会社なのに木を削る職場があることを知り、強い興味が湧いたのを覚えています。素質があるかどうかは分かりませんでしたが、やってみたいと強く思いました。
振り返れば、小学6年生のときには木材を買ってきて大きな吊り橋の模型を作ったり、図工の時間には版画で金閣寺を彫っていました。単調で細かい作業の繰り返しでしたが、こうした地道な作業も、途中で諦めることなく最後までやり遂げることで、大きな達成感を味わえるのだと、強く感じたのを今でも覚えています。
畔柳は、鋳造という言葉すら知らないまま、第1希望に木型と書いた。
技能五輪への挑戦はカンナの台を直すことから
トヨタ工業学園において、技能五輪に挑む生徒の選抜は、1年生の実習から始まっている。実習の様子を見て、指導員が技能五輪に向いていそうな生徒を候補に挙げる。
候補になった生徒はグループに分かれ、木型や板金、旋盤、フライス盤といった職種を全員が回って、課題に取り組む。各職種の担当者は、それを見て自分の職種で戦えそうな生徒を選んでいく。
同期約200人のうち、こうして技能五輪の候補生となったのは15人前後。木型に入ったのは畔柳を含む4人だった。
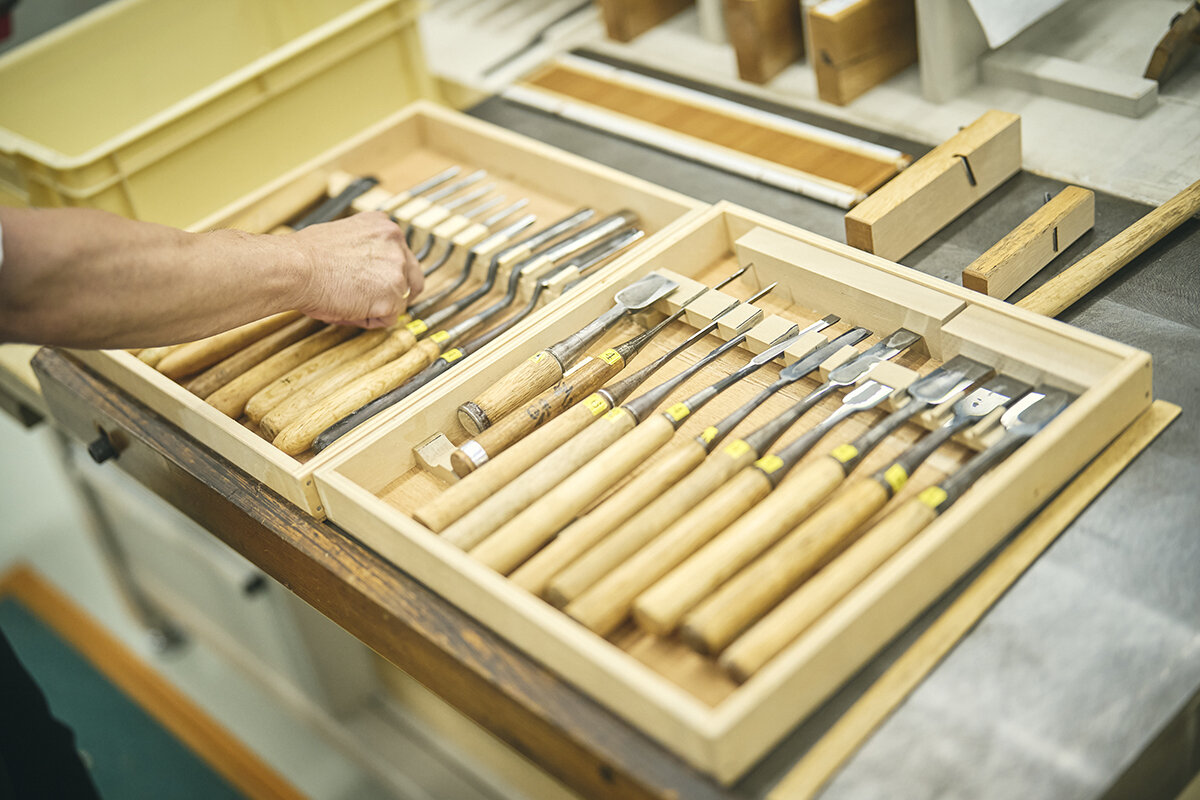
2年生になると、学園で学ぶ週とトヨタの職場で実習する週が隔週で入れ替わる。木型の修業は、カンナとノミを研ぐことから始まった。
基本となる訓練は平面決めである。板はもともと反るものだ。その反りを調整するためにカンナで削り、裏返してもがたつかない基準面をつくる。基準面が決まらなければ、厚みを決める罫書き(けがき=加工の目印となる線を引く作業)ができない。
基準面を出すには、まずカンナを整える必要がある。刃を研いで木の台に仕込むと、刃の応力で台がわずかに反るので、台直しカンナという専用のカンナで台の底面を直し、刃の出し方を微妙に調整する。
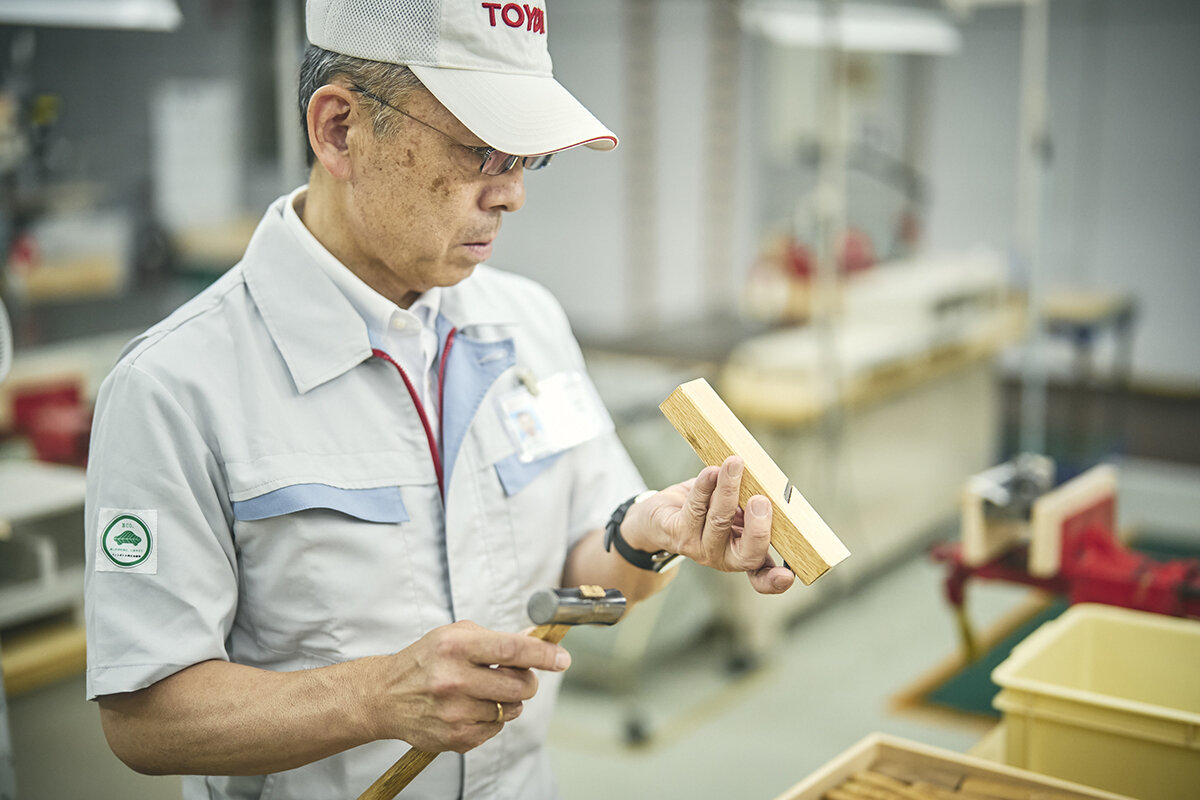
そこまでしてようやく平面が削れ、続いて厚み、直角、長さを決めて正確な直方体をつくる。習得までの期間は個人差や突き詰め方によって変わるが、カンナの研ぎと台直しを含めると2〜3カ月はかかるという。
1983年3月1日、畔柳はトヨタに入社し、明知工場の第4生産技術部に配属された。当時の木型のフロアには100人以上の技能員がいた。
技能五輪の木型職種では、材料と工具のリストが事前に示され、課題の図面は競技当日に配られる。競技時間は合計12時間で、1日半にわたって行われる。採点は図面通りの寸法と見栄えの合計点だ。当時は、図面にある形状だけでなく、鋳物にするための方案も自分で考えて形にしなければならなかった。
その大会に向け、畔柳は入社後も本社に集まって訓練を毎日続けた。学園2年生の頃から続けてきた朝の体力づくりでは、朝7時から本社の周りを5キロほど走り、鉄棒で懸垂と腹筋をこなす。体力がなければ気力も続かない、という考えからだった。
そのうえで、普通に製作すれば20時間近くかかる課題を、競技時間と同じ12時間で精度よく仕上げる訓練を重ねた。カンナがけを繰り返すうちに、握力は70キロに達していた。
3回目の挑戦で金メダルへ
畔柳は全国大会に3回出場した。1回目は銀メダルを獲得したが、2回目は4位に終わった。
畔柳
2年目に入賞はしたものの、メダルには届かなかった。「もっとできたはずなのに、でもやり切れなかった」自分自身に負けたことに対する後悔でした。
この一年間を振り返り、自身の心構えや行動はどうだったのか、自問自答すればするほど、悔やんでも悔やみきれない思いが募る日々が続きました。
そんな時、指導員から職場に戻るかどうかを問われ、畔柳は「何が何でも金を取りたい」と3年目の挑戦を願い出た。大会を想定した練習が始まり、本番までの約3カ月、まずは自身の弱みを指導員に分析してもらった結果、組付け精度だった。
見栄えの向上に時間を費やし、部品組付け前後の寸法確認のための時間が確保できていないことを指摘された。その解決策を示したのが当時の指導員で6歳上の先輩、剣持正光である。本連載の第1回に登場した木型職人だ。
それまで、各部品の単品精度に注力して、組付け(接着)していたため、組付け時に起こる微妙なズレやバラツキ量の把握とそれに対する補正が疎かになっていた。
いくつものパーツを組み立てる木型では、一つひとつを寸法通りにつくっても、間に糊が挟まればその分だけ寸法は大きくなる。また、接着の際にわずかなズレが生じ、部位が増えれば誤差は増える。
剣持は「組付け前後の誤差について、1点だけでなく面全体の微妙な誤差(傾き)を把握しないと意味がない」と指摘。全ての部品を組付ける毎に許容範囲の中央値を狙い、プラス・マイナスのどちらにずれても最小限の誤差に収まるよう調整することを教えた。
畔柳
基準面に対し少しでも平行が出ていない面に部品を組付ければその部品は傾き大きくセンターがズレるため、面全体を把握し調整してから組付ける必要があります。つまり単品精度はもちろん、組付け前後の寸法確認と調整時間の確保が必須というわけです。
剣持さんの教えは目から鱗でした。組付け前後の確認と調整、その誤差をどこで吸収して中央値に近づけるか、それを最後まで続けられる余力をどこで捻出するのかが課題だと気づかされました。各部品の製作時間の原単位を分から秒に意識を変え作業改善と加工訓練を繰り返し、とにかく調整時間の捻出に苦労しました。
3年目、最年長として臨んだ全国大会で、畔柳は金メダルを手にした。「やった」という喜びより、それ以上にホッとした気持ちのほうが大きかったという。
試作の木型から量産の現場へ
技能五輪を終えた畔柳は木型の職場に戻り、デフ(差動装置)などを含むトランスアクスルの木型を2年、シリンダーブロックの木型を2年担当した。
続いて、シリンダーブロックの木型の職場に籍を置いたまま、鋳物の寸法を検査する芯出し検査も受け持つようになり、2年ほどは測る仕事が中心になった。
芯出し検査は、鋳物が図面の公差(許容される寸法のばらつきの範囲)に収まっているかを確かめ、外れた箇所を木型にフィードバックする工程だ。木型をつくる以上、後工程の苦労を知り、自分たちのつくったものは最後まで見届けようという方針に職場が変わっていった時期だった。
28歳頃からは、鋳造部で量産(号口)の芯出しを2年間担当した。量産の鋳造は木型ではなく金型で行う。鋳込みを重ねるうちに金型は摩耗していくため、鋳物を抜き打ちで測ってその度合いをつかみ、結果を金型の担当技術員に伝えて金型を修正する。その繰り返しが仕事だった。
そこで測ることになったのは、当時、マークⅡやクレスタに搭載された直列6気筒の1JZ型エンジンの鋳鉄ブロックだった。畔柳が木型の職場にいた頃、試作を手がけていたエンジンである。
畔柳
木型をつくっていた頃は何年も後に量産化される部品でしたから、どのクルマに載るのかも分かりませんでした。それが目の前で生産されているのを見て、「これだ」と思いながら検査していました。
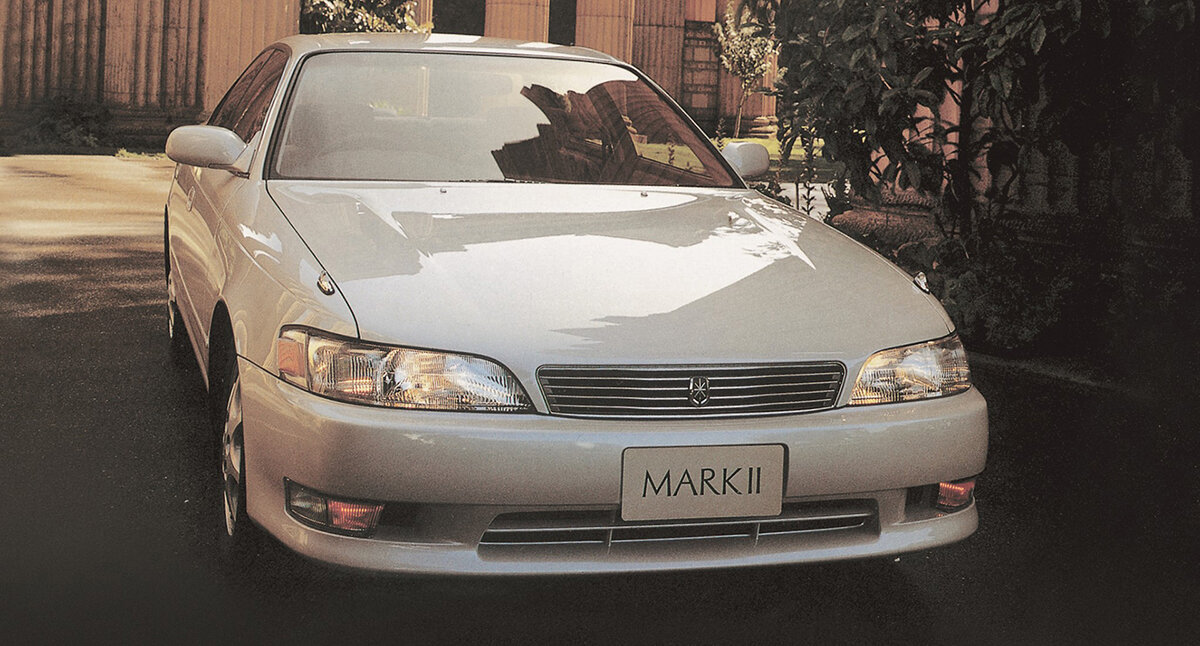
その後は、設計部署から届く素材図をもとに、型を分割する面(見切り)の位置や中子の数を決め、木型製作用の図面に落とし込む型設計業務に就いた。アメリカのインディカー用エンジンでは、シリンダーヘッドを受け持った。続いて、技能五輪の指導員を務めた。
さらに、鋳物の材料強度を調べる材料調査やX線、CTを使った非破壊検査、ダイキャストマシン内からロボットでワークを取り出し決められたサイクルタイムで搬送する動作プログラムを作成し実機へ織り込む設備デジタルなど、ほぼ2年単位で経験した。
工長としては、コンピューター上で部品の形状データをつくるCADモデリング、
金型にアルミを吹き込んで成形するダイキャストの生産準備や、鋳造と鍛造職場など、遠隔地含め6つの工場を経験した。
所属した第4生産技術部から時代の流れとともに組織再編で鋳造生技部、ユニット試作部、素形材技術など、部署名が変更されていく中で、数多くの現場経験ができたという。
後編では、木型から長く離れていた畔柳が再びカンナを手にし、豊田式木製人力織機の復元に挑んだ経緯と、織機を次の世代へつなぐための取り組みをお伝えする。